14 Kapitel15 Seiten als PDFMit Praxisbeispielen und Lösungen
Kapitel 01
Wie entsteht ein Metallteil?
Die Fertigung verbindet mehrere Verfahren zu einer sinnvollen Folge.
Verstehen
Beim Urformen entsteht ein fester Körper aus zunächst formlosem Stoff, etwa beim Gießen. Beim Umformen wird die Gestalt durch plastische Verformung geändert, etwa beim Biegen oder Schmieden. Beim Trennen wird der Zusammenhalt örtlich aufgehoben; dazu gehört die Zerspanung, aber auch andere Trennverfahren.
Fügen verbindet Teile. Beschichten bringt eine Schicht auf. Beim Ändern von Stoffeigenschaften steht die gezielte Eigenschaftsänderung im Vordergrund, etwa durch Wärmebehandlung. Ein Werkstück durchläuft oft mehrere Gruppen.
Die Wahl hängt von Stückzahl, Form, Werkstoff, Maßtoleranz, Oberfläche und Kosten ab. Ein aufwendig gegossener Rohling kann viel Zerspanung sparen, lohnt sich aber nicht für jede Stückzahl.
Gruppe
Beispiele
Leitfrage
Urformen
Gießen, Sintern
Wie entsteht der Rohkörper?
Umformen
Biegen, Walzen, Schmieden
Wie verändern wir die Form ohne Spanabtrag?
Trennen
Drehen, Fräsen, Sägen
Was muss weg oder getrennt werden?
Fügen
Schrauben, Schweißen, Löten
Wie werden Teile verbunden?
Beschichten
Lackieren, galvanische Schichten
Welche Oberfläche wird aufgebracht?
Eigenschaften ändern
Härten, Glühen
Welcher Werkstoffzustand wird benötigt?
Aus der Praxis
Eine Welle kann aus gewalztem Halbzeug entstehen, gedreht, vergütet und an einer Lagerstelle geschliffen werden. Die passende Qualität entsteht aus der gesamten Folge.
Typischer Fehler
Ein Verfahren nur nach der Endform wählen. Eine enge Rundlaufanforderung oder eine nachfolgende Behandlung kann zusätzliche Schritte notwendig machen.
Jetzt du
Zu welcher Gruppe gehört Bohren, und warum?
Lösung mit Erklärung
Zum Trennen, genauer zur spanenden Bearbeitung. Material wird in Form von Spänen entfernt, um eine Bohrung zu erzeugen.
Kapitel 02
Drehen, Fräsen, Bohren, Schleifen
Die Relativbewegung zwischen Schneide und Werkstück erzeugt den Span.
Verstehen
Beim Drehen liefert typischerweise das rotierende Werkstück die Hauptschnittbewegung; das Werkzeug führt den Vorschub aus. Beim Fräsen rotiert ein meist mehrschneidiges Werkzeug, während die Vorschubbewegung die Bahn bestimmt. Beim Bohren wird eine Bohrung erzeugt oder erweitert.
Schleifen verwendet viele geometrisch unbestimmte Schneiden. Es eignet sich häufig für enge Toleranzen und harte Werkstoffe, erzeugt aber ebenfalls Wärme und erfordert passende Prozessführung. „Geschliffen“ bedeutet nicht automatisch fehlerfrei oder gratfrei.
Schruppen entfernt viel Material und schafft eine Zwischenform. Schlichten zielt auf Maß und Oberfläche. Die notwendige Genauigkeit kann mehrere Aufspannungen oder einen zusätzlichen Feinbearbeitungsschritt erfordern.
Ein Passbolzen wird vorbearbeitet, wärmebehandelt und auf Fertigmaß geschliffen. So kann die nach dem Härten veränderte Geometrie noch korrigiert werden.
Typischer Fehler
Schleifen als kalten Prozess ansehen. Ungünstige Bedingungen können Schleifbrand, Risse oder unerwünschte Gefügeänderungen verursachen.
Jetzt du
Was unterscheidet Schruppen und Schlichten?
Lösung mit Erklärung
Das Bearbeitungsziel: Schruppen erreicht wirtschaftlichen Materialabtrag und eine Zwischenform; Schlichten nähert sich gezielt Fertigmaß und Oberfläche. Die konkreten Schnittwerte hängen vom System ab.
Kapitel 03
Schnittgeschwindigkeit und Vorschub
Eine Drehzahl ohne Durchmesser sagt noch nicht, wie schnell die Schneide schneidet.
Verstehen
vc ist die Schnittgeschwindigkeit in m/min; n die Drehzahl in 1/min. Mit Durchmesser d in mm gilt n = 1000 × vc / (π × d). Größerer Durchmesser bedeutet bei gleicher Drehzahl höhere Umfangsgeschwindigkeit.
Beim Drehen wird der Vorschub häufig als f in mm/U angegeben: vf = f × n. Beim Fräsen gilt bei passenden Annahmen vf = fz × z × n: Zahnvorschub, wirksame Zähnezahl und Drehzahl bestimmen die Vorschubgeschwindigkeit.
Die Formeln rechnen Vorgaben um. Sie wählen keine geeigneten Vorgaben aus. Werkzeughersteller, Werkstoffzustand, Eingriff, Maschine, Spannung und Kühlschmierung liefern die Auswahlgrundlage.
Größe
Einheit
Bedeutung
v_c
m/min
Geschwindigkeit der Schneide relativ zum Material
n
1/min
Umdrehungen pro Minute
f
mm/U
Vorschub pro Umdrehung
f_z
mm/Zahn
Vorschub pro Zahn
v_f
mm/min
Vorschub pro Minute
Aus der Praxis
Nur als Rechenbeispiel: d = 10 mm, v_c = 100 m/min ergeben n ≈ 3183 1/min. Mit z = 4 und f_z = 0,03 mm/Zahn ergibt sich v_f ≈ 382 mm/min. Das ist keine pauschale Schnittwertempfehlung.
Typischer Fehler
mm/U mit mm/min verwechseln oder den Faktor 1000 zwischen Millimeter und Meter vergessen. Vor jeder Rechnung Einheiten festlegen.
Jetzt du
Was passiert bei gleichem v_c, wenn sich der Durchmesser verdoppelt?
Lösung mit Erklärung
Die erforderliche Drehzahl halbiert sich. Der Umfang ist doppelt so groß; daher braucht es halb so viele Umdrehungen für dieselbe Schnittgeschwindigkeit.
Kapitel 04
Werkzeug, Span und Kühlschmierung
Die Schneide muss schneiden können, die entstehende Wärme und der Span müssen beherrscht werden.
Verstehen
Schneidstoff, Schneidengeometrie und Beschichtung werden gemeinsam gewählt. HSS kann bei geeigneten Aufgaben zäh und vielseitig sein. Hartmetall bietet andere Möglichkeiten bei Geschwindigkeit und Verschleiß. Keramik, CBN und PKD sind Speziallösungen mit klaren Anwendungsgrenzen.
Spanform und Werkzeugverschleiß liefern Hinweise auf den Prozess. Lange Späne können die Spanabfuhr behindern; Aufbauschneiden können Oberfläche und Maß beeinträchtigen. Rattern deutet häufig auf ein Stabilitätsproblem hin. Eine einzige Maßnahme löst nicht jede Ursache.
Kühlschmierstoff kann Wärme abführen, schmieren und Späne transportieren. Nicht jeder Prozess verlangt dieselbe Strategie. Ein Wechsel zwischen trocken und nass kann bei bestimmten Schneidstoffen ungünstige Temperaturwechsel erzeugen.
Beobachtung
Mögliche Ursache
Gezielt prüfen
Rattern
Nachgiebigkeit, ungünstiger Eingriff
Auskragung, Spannung, Parameter
Aufbauschneide
Anhaftender Werkstoff
Geometrie, Geschwindigkeit, Schmierung
Lange Späne
Ungeeignete Spanbildung
Spanbrecher, Vorschub, Eingriff
Starker Verschleiß
Thermische/mechanische Überlastung
Werkzeugwahl und Prozessdaten
Aus der Praxis
Eine dünne Welle rattert. Bevor die Drehzahl beliebig verändert wird, prüfst du die Auskraglänge, Spannung und mögliche Abstützung. Die Ursache kann mechanisch sein.
Typischer Fehler
Späne mit der Hand aus laufender Bearbeitung entfernen. Maschinenstillstand und ein geeignetes Hilfsmittel gehören zum vorgesehenen sicheren Ablauf.
Jetzt du
Warum ist „mehr Kühlung“ keine universelle Lösung?
Lösung mit Erklärung
Das Problem kann aus falscher Geometrie, mangelnder Stabilität oder ungeeigneten Parametern kommen. Auch die Kühlschmierstrategie muss zum Werkzeug und Prozess passen.
Kapitel 05
Weichbearbeitung und Hartbearbeitung
Gemeint ist der Werkstoffzustand beim Zerspanen, nicht dass ein Teil grundsätzlich weich oder hart bleiben muss.
Verstehen
Bei der Weichbearbeitung wird häufig vor einer abschließenden Härtebehandlung zerspant. Der Zustand erlaubt oft wirtschaftlichen Materialabtrag. Nach dem Härten können Maße und Form jedoch verändert sein. Deshalb wird für bestimmte Flächen ein abgestimmtes Aufmaß vorgesehen.
Hartbearbeitung bezeichnet die Bearbeitung bereits harter beziehungsweise gehärteter Werkstoffe. Hartdrehen und Hartfräsen benötigen passende Schneidstoffe, stabile Verhältnisse und abgestimmte Parameter. Schleifen ist eine weitere wichtige Möglichkeit der Bearbeitung harter Werkstoffe. Eine feste Grenze gibt es nicht; häufig spricht man ab etwa 45 HRC von Hartbearbeitung.
Weichbearbeitung bedeutet nicht „leicht und problemlos“: Auch zähe, anhaftende Werkstoffe können schwierige Späne oder schlechte Oberflächen verursachen.
Zustand / Schritt
Typisches Ziel
Grenze
Vor dem Härten
Großen Materialabtrag wirtschaftlich erledigen
Spätere Maßänderungen berücksichtigen
Nach dem Härten
Fertigmaß und Funktion erreichen
Werkzeug, Aufspannung und Randzone beachten
Schleifen
Präzise Maß-/Oberflächenkorrektur
Thermische Schädigung vermeiden
Aus der Praxis
Eine gehärtete Lagerfläche erhält ein definiertes Schleifaufmaß. Ein Gewinde oder eine tiefe Tasche wird möglichst in einer dafür geeigneten früheren Prozessstufe hergestellt.
Typischer Fehler
Hartbearbeitung mit Hartlöten verwechseln. Das erste beschreibt einen Bearbeitungszustand beim Zerspanen, das zweite ein Fügeverfahren.
Jetzt du
Warum wird ein Präzisionsteil nicht immer vor dem Härten vollständig auf Fertigmaß bearbeitet?
Lösung mit Erklärung
Die Wärmebehandlung kann Maße und Form verändern. Eine anschließende Feinbearbeitung kann nötig sein, um die Funktionsflächen wieder innerhalb der Vorgaben herzustellen.
Kapitel 06
Biegen, Walzen und Schmieden
Die Form ändert sich durch plastische Verformung; der Werkstoff muss dafür geeignet sein.
Verstehen
Beim Umformen wird Material verlagert, statt hauptsächlich als Span entfernt. Kaltumformung kann die Festigkeit durch Kaltverfestigung erhöhen und die verbleibende Umformbarkeit verringern. Warmumformung erfolgt oberhalb der Rekristallisationstemperatur: Das Gefüge bildet sich neu, es bleibt keine Kaltverfestigung, und größere Formänderungen sind möglich.
Beim Biegen treten Zug- und Druckbeanspruchungen auf. Nach Entlastung federt das Teil teilweise zurück: Rückfederung. Werkstoff, Zustand, Dicke, Radius und Werkzeug beeinflussen das Ergebnis. Ein enger Radius, der bei einer weichen Probe klappt, kann in einem anderen Zustand Risse erzeugen.
Walzrichtung und Oberflächenfehler können ebenfalls wichtig sein. Deshalb gehören Biegeversuche und Herstellervorgaben in die Prozessplanung.
Einfluss
Typische Folge
Höhere Festigkeit / anderer Zustand
Andere Rückfederung und Umformkräfte
Zu kleiner Biegeradius
Erhöhtes Rissrisiko
Oberflächenkerben
Ungünstige lokale Spannung
Kaltverformung
Verfestigung und Restspannungen
Zwischenglühen bei geeignetem Werkstoff
Kann weitere Umformung erleichtern
Aus der Praxis
Zwei Bleche gleicher Dicke werden mit demselben Werkzeug gebogen. Unterschiedliche Legierung oder Lieferzustände können zu verschiedenen Endwinkeln führen.
Typischer Fehler
Biegewinkel ausschließlich über „mehr Kraft“ korrigieren. Werkzeuggeometrie, Rückfederung, Materialzustand und Maschineneinstellung müssen zusammen betrachtet werden.
Jetzt du
Was ist Rückfederung?
Lösung mit Erklärung
Der elastische Anteil der Verformung geht nach Entlastung zurück. Das fertige Teil hat deshalb einen anderen Winkel oder Radius als während der Belastung im Werkzeug.
Kapitel 07
Schweißen, Löten, Schrauben, Kleben
Die beste Verbindung hängt davon ab, was sie übertragen und aushalten muss.
Verstehen
Beim Schmelzschweißen wird der Grundwerkstoff örtlich aufgeschmolzen; Zusatzwerkstoff kann verwendet werden. Andere Schweißverfahren arbeiten mit anderen Mechanismen. Beim Löten schmilzt das Lot, während der Grundwerkstoff grundsätzlich fest bleibt. Benetzung, Spalt und Oberflächenzustand sind dabei entscheidend.
Weichlöten verwendet Lote mit einer Liquidustemperatur unter 450 °C, Hartlöten Lote ab 450 °C. Die Begriffe beziehen sich auf die Einteilung des Lötverfahrens, nicht unmittelbar auf die Härte des fertigen Werkstücks.
Schrauben erzeugen lösbare Verbindungen, wobei Vorspannung und Sicherung zur Aufgabe passen müssen. Kleben überträgt Kräfte über eine geeignete Verbindungsschicht; Oberflächenvorbereitung und Temperatur-/Medienbeständigkeit sind wesentlich.
Verfahren
Stärke
Typische Planungsfrage
Schweißen
Stoffschlüssige Metallverbindung
Schweißbarkeit, Wärme, Verzug, Prüfung
Löten
Verbindung ohne Schmelzen des Grundwerkstoffs
Lot, Benetzung, Spalt, Betriebstemperatur
Schrauben
Lösbar und montierbar
Vorspannung, Last und Sicherung
Kleben
Flächige Verbindung, auch unterschiedlicher Werkstoffe
Oberfläche, Aushärtung, Alterung
Aus der Praxis
Ein elektronischer Anschluss und ein hoch belastetes Stahlgestell brauchen unterschiedliche Verbindungskonzepte. Dass beide „zusammenhalten“ sollen, ist als Spezifikation zu wenig.
Typischer Fehler
Hartlöten mit Härten verwechseln oder jede Schweißnaht als sofort belastbar betrachten. Werkstoff, Ausführung und Prüfung entscheiden.
Jetzt du
Was schmilzt beim Löten im Unterschied zum Schmelzschweißen?
Lösung mit Erklärung
Beim Löten schmilzt das Lot, der Grundwerkstoff bleibt fest. Beim Schmelzschweißen wird auch der Grundwerkstoff im Verbindungsbereich aufgeschmolzen.
Eine gute Reihenfolge spart Nacharbeit und erhält die geforderte Funktion.
Verstehen
Lies zuerst Zeichnung und Anforderungen. Kennzeichne Bezugsflächen, Funktionsmaße, Toleranzen, Oberfläche und Behandlung. Danach wählst du Rohmaterial, Aufspannungen und Bearbeitungsfolge. Die Prüfungen gehören bereits in diesen Plan, nicht erst ans Ende.
Bezugssysteme müssen erhalten oder eindeutig wiederhergestellt werden. Wird ein Werkstück umgespannt, können Lagefehler entstehen. Wärmebehandlung und Beschichtung können Maße verändern. Ein Schlichtschritt an einer Fläche hilft nicht, wenn ihr Bezug anschließend verschoben wird.
Die wirtschaftliche Folge berücksichtigt außerdem Werkzeugwechsel, Zugänglichkeit, Spanabfuhr und die benötigte Stückzahl.
Schritt
Beispiel Passbolzen
1 · Anforderungen
Durchmesser, Länge, Rundlauf, Härte klären
2 · Rohmaterial
Sorte, Lieferzustand, Aufmaß prüfen
3 · Vorbearbeitung
Bezüge schaffen und Zwischenmaße herstellen
4 · Behandlung
Spezifizierte Wärmebehandlung durchführen lassen
5 · Fertigbearbeitung
Funktionsflächen auf Endzustand bringen
6 · Prüfung
Maße, Oberfläche und weitere Forderungen dokumentieren
Aus der Praxis
Eine beschichtete Passfläche kann nach dem Beschichten zu groß sein. Schichtzugabe, Abdeckung oder definierte Nacharbeit müssen deshalb vorher geklärt werden.
Typischer Fehler
Nur eine Liste von Maschinen aufschreiben. Ein brauchbarer Arbeitsplan nennt Bezug, Zielmaß, Zustand und erforderliche Prüfung jedes wichtigen Schritts.
Jetzt du
Warum sollte die Endprüfung nicht erst nach dem letzten Fertigungsschritt geplant werden?
Lösung mit Erklärung
Weil Prüfbarkeit und Bezugsflächen schon die Fertigung beeinflussen. Manche Merkmale sind später nicht mehr zugänglich oder müssen vor einer Behandlung dokumentiert werden.
Kapitel 09
Feilen: kleine Mengen gezielt abtragen
Eine Feile entfernt mit vielen Schneiden Späne. Sie hilft beim Anpassen, Entgraten und Herstellen kleiner Flächen.
Verstehen
Wähle Form und Hieb passend zur Fläche und zum Material. Flach-, Rund-, Halbrund- und Dreikantfeilen erreichen unterschiedliche Geometrien. Ein gröberer Hieb kann für größeren Abtrag geeignet sein; für die Feinbearbeitung wird ein passender feinerer Hieb gewählt. Bei weichen, zum Zusetzen neigenden Metallen sind geeignete Feilen und regelmäßiges Reinigen wichtig.
Spanne das Werkstück stabil und mit möglichst kurzer Auskragung. Verwende ein fest sitzendes Feilenheft. Bei üblichen Werkstattfeilen wird in Schnittrichtung Druck ausgeübt und beim Rückhub entlastet. Führe lange, kontrollierte Hübe, statt an einer Stelle eine Mulde zu erzeugen.
Kontrolliere Maß und Ebenheit wiederholt. Druckverteilung und Körperführung entscheiden mit, ob eine Fläche eben bleibt. Beim Entgraten wird nur der störende Grat entfernt; eine vorgeschriebene scharfe Kante darf nicht beliebig verrundet werden.
Schritt
Warum?
Form und Hieb wählen
Fläche erreichen und Spanbildung ermöglichen
Werkstück fest spannen
Rutschen und Schwingen vermeiden
Gleichmäßig führen
Mulden und unbeabsichtigte Rundungen vermeiden
Späne aus der Feile entfernen
Zugesetzte Zähne können Riefen ziehen
Häufig kontrollieren
Abgetragenes Material lässt sich nicht zurückfeilen
Aus der Praxis
Ein kleiner Überstand an einer Halterung wird angezeichnet und schrittweise abgefeilt. Nach einigen Hüben prüfst du Fläche und Maß; nahe am Ziel wird mit geringerem Abtrag gearbeitet.
Typischer Fehler
Ohne Heft arbeiten, mit der bloßen Hand über scharfe Flächen streichen oder mit starkem Druck eine zugesetzte Feile weiterverwenden.
Jetzt du
Warum ist die gröbste Feile nicht für jeden letzten Maßschritt geeignet?
Lösung mit Erklärung
Sie kann zu viel Material abtragen und eine gröbere Oberfläche hinterlassen. Der letzte Schritt braucht kontrollierbaren Abtrag, passende Feile und häufige Maßkontrolle.
Kapitel 10
Sägen: Material wirtschaftlich trennen
Viele aufeinanderfolgende Zähne erzeugen einen schmalen Schnittspalt.
Verstehen
Sägen dient oft dem Ablängen von Halbzeug vor der weiteren Bearbeitung. Blattwerkstoff, Zahnteilung und Sägeart müssen zu Material, Wandstärke und Querschnitt passen. Dünne Wände benötigen eine feinere Zahnteilung als große Vollquerschnitte; als Faustregel sollen mindestens drei Zähne gleichzeitig im Eingriff sein. Zu wenige gleichzeitig eingreifende Zähne können haken; zu feine Teilung kann bei großem Spanvolumen zusetzen.
Markiere die Schnittposition mit dem vorgesehenen Aufmaß. Spanne das Werkstück so, dass es während des Schnitts nicht ausweicht und der abzutrennende Teil kontrolliert bleibt. Beim Handsägen mit der üblichen Bügelsäge zeigt die Zahnrichtung normalerweise in die Schnittrichtung nach vorn; Blattspannung und Einbau richten sich nach dem Werkzeug.
Setze den Schnitt kontrolliert an, führe das Blatt gerade und erzwinge keinen Richtungswechsel durch seitliches Verdrehen. Schnittdruck, Geschwindigkeit und gegebenenfalls Kühlschmierung gehören zur Sägeart und Herstellerempfehlung.
Beobachtung
Möglicher Grund
Reaktion
Zähne haken
Teilung/Eingriff unpassend
Blatt und Einspannung prüfen
Schnitt läuft schief
Blatt, Führung oder Kraft seitlich
Ursache beheben statt stärker verdrehen
Blatt setzt zu
Spanraum/Parameter ungeeignet
Passendes Blatt und Prozess prüfen
Reststück bricht aus
Unkontrollierter Schnittabschluss
Abschluss und Abstützung planen
Aus der Praxis
Ein Teil soll 75 mm lang werden. Du sägst einen Rohling von etwa 80 mm von der Stange ab: Der Schnitt liegt im Abfallbereich neben dem Anriss, sodass Bearbeitungsaufmaß und Schnittbreite berücksichtigt sind.
Typischer Fehler
Das Fertigmaß ohne Aufmaß absägen oder ein verklemmtes Blatt mit Gewalt verdrehen. Beides kann Werkzeug und Werkstück beschädigen.
Jetzt du
Warum ist eine sehr feine Zahnteilung bei einem großen Vollquerschnitt nicht automatisch besser?
Lösung mit Erklärung
Der Spanraum kann für den anfallenden Span zu klein sein. Zahnteilung, Eingriffslänge, Material und Vorschub müssen zusammenpassen.
Kapitel 11
Schruppen: viel Material gezielt entfernen
Das Hauptziel ist wirtschaftlicher Materialabtrag bei ausreichend stabiler Zwischenform.
Verstehen
Beim Schruppen wird der Rohling der gewünschten Geometrie angenähert. Schnitttiefe, Eingriffsbreite und Vorschub werden auf hohe, aber beherrschte Belastung abgestimmt. „So viel wie möglich“ ist keine gute Regel: Maschinenleistung, Werkzeug, Spannung und Spanabfuhr begrenzen den Prozess.
Für den späteren Schlicht- oder Feinbearbeitungsschritt bleibt ein Aufmaß. Es sollte möglichst gleichmäßig sein. Ein dünnes Bauteil kann sich beim Freilegen innerer Spannungen verziehen; Aufspannfolge und Zwischenkontrollen gehören deshalb auch zum Schruppen.
Eine grobe Oberfläche kann in dieser Stufe akzeptabel sein, solange die Zwischenmaße, Restwandstärken und Folgeprozesse stimmen. Schruppen ist nicht ungenaues Arbeiten, sondern Arbeiten auf einen anderen definierten Zielzustand.
Planungsfrage
Warum sie wichtig ist
Welches Aufmaß bleibt?
Fertigbearbeitung muss genügend Material vorfinden
Ist das Werkstück stabil?
Hohe Kräfte können verformen oder verschieben
Kommen Späne sicher weg?
Spanstau kann Werkzeug und Fläche beschädigen
Welche Zwischenmaße gelten?
Ein grober Schritt kann trotzdem Ausschuss erzeugen
Aus der Praxis
Eine Tasche wird zunächst mit gleichmäßigem Wand- und Bodenaufmaß geschruppt. Erst danach werden die Funktionsflächen mit einem geeigneten Schlichtprozess fertiggestellt.
Typischer Fehler
Bereits beim Schruppen an einer Stelle unter das Fertigmaß fahren. Der nachfolgende Schlichtgang kann fehlendes Material nicht ersetzen.
Jetzt du
Woran erkennst du einen erfolgreichen Schruppschritt?
Lösung mit Erklärung
Am wirtschaftlich erreichten, stabilen Zwischenzustand mit passenden Bezügen, Restmaßen und kontrolliertem Aufmaß – nicht nur an einer großen Spanmenge.
Kapitel 12
Schlichten: Maß, Form und Oberfläche erreichen
Der letzte Span muss kontrolliert sein; ein besonders kleiner Vorschub ist nicht immer besser.
Verstehen
Schlichten bringt eine vorbearbeitete Fläche gezielt näher an Fertigmaß und Oberflächenanforderung. Passendes Werkzeug, definierter Eingriff, geringe Verformung und stabile Temperatur helfen dabei. Ein ungleichmäßiges Aufmaß kann trotz gleicher Einstellung wechselnde Kräfte verursachen.
Wird die Spanungsdicke zu klein für die Schneidengeometrie, kann die Schneide mehr reiben als schneiden. Deshalb ist „Vorschub immer weiter reduzieren“ keine universelle Lösung. Auch Werkzeugverschleiß, Rundlauf und Werkstoffzustand bestimmen das Ergebnis.
Nach dem Schlichten wird an den festgelegten Bezugsstellen geprüft. Eine glatte Fläche kann maßlich falsch sein; ein richtiges Durchmessermaß kann trotzdem mit unzulässigem Rundlauf oder Formfehler verbunden sein.
Ziel
Gezielt beachten
Fertigmaß
Werkzeugdaten, Verformung, Temperatur, Messung
Oberfläche
Schneide, Eingriff, Vorschub, Schwingung
Form und Lage
Bezug, Aufspannung, Maschinenbewegung
Wiederholbarkeit
Verschleiß und Prozessstreuung
Aus der Praxis
Beim Fertigdrehen eines Durchmessers wird zuerst stabil vorbearbeitet. Danach folgt der definierte Schlichtgang, anschließend die Messung unter passenden Bedingungen und gegebenenfalls eine begründete Korrektur.
Typischer Fehler
Nur nach Glanz beurteilen oder blind mehrfach über dieselbe Fläche fahren. Ein leerer Reibschnitt kann Wärme und Verschleiß erzeugen, ohne den gewünschten Abtrag zu liefern.
Jetzt du
Was ist der zentrale Unterschied zwischen Schruppen und Schlichten?
Lösung mit Erklärung
Schruppen zielt auf wirtschaftlichen Abtrag und einen geeigneten Zwischenzustand. Schlichten zielt gezielt auf Fertigmaß, Form und Oberfläche. Beide Schritte müssen geplant und kontrolliert sein.
Kapitel 13
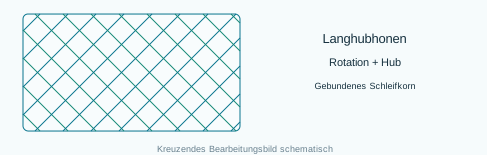
Honen: Form und Funktionsoberfläche verbessern
Gebundene Schleifkörner bearbeiten die Oberfläche mit überlagerten Bewegungen.
Verstehen
Beim häufigen Langhubhonen von Bohrungen werden Honleisten gegen die Oberfläche geführt. Eine Drehbewegung und eine hin- und hergehende Hubbewegung überlagern sich. Dadurch entsteht das typische sich kreuzende Bearbeitungsbild. Es gibt weitere Honverfahren mit anderen Bewegungen.
Honen kann bei passenden Bedingungen Maß, Zylindrizität und Oberflächenstruktur verbessern. Der Materialabtrag ist gegenüber einer groben Zerspanung begrenzt. Eine falsche Lage der gesamten Bohrungsachse lässt sich damit nicht beliebig korrigieren.
Die Oberflächenfunktion zählt: Bei bestimmten Gleitpaarungen soll die Struktur Schmierstoff unterstützen. Nicht jede Oberfläche soll spiegelglatt werden. Honmittel, Korn, Bindung, Druck und Bewegung werden auf Material und Ziel abgestimmt.
Merkmal
Bedeutung
Schneidkorn
Im Honwerkzeug gebunden
Bewegung, häufig
Rotation plus axialer Hub
Typischer Einsatz
Präzise Bohrungen und Gleitflächen
Möglicher Nutzen
Maß-, Form- und Oberflächenverbesserung
Grenze
Kein Ersatz für beliebig falsche Vorbearbeitung
Aus der Praxis
Eine vorbearbeitete Zylinderbohrung erhält durch ein geeignetes Honverfahren die geforderte Form und funktionale Oberfläche. Das vorher festgelegte Honaufmaß muss dazu passen.
Typischer Fehler
Ein Kreuzschliffbild allein als Gutnachweis werten. Durchmesser, Form und die spezifizierten Oberflächenkennwerte müssen ebenfalls geprüft werden.
Jetzt du
Warum kann eine funktionale gehonte Fläche besser geeignet sein als eine nur optisch polierte Fläche?
Lösung mit Erklärung
Die geforderte Struktur kann die Schmier- und Kontaktbedingungen unterstützen. Entscheidend sind Funktion und spezifizierte Kennwerte, nicht maximaler Glanz.
Kapitel 14
Läppen: feinste Bearbeitung mit losem Korn
Das Schleifkorn arbeitet zwischen Läppwerkzeug und Werkstück.
Verstehen
Konventionelles Läppen verwendet lose Schleifkörner in einer geeigneten Flüssigkeit oder Paste. Die Körner wirken zwischen Läppwerkzeug und Werkstück. Beim Honen sitzen sie dagegen im Werkzeug gebunden. Läppen kann hohe Anforderungen an Ebenheit, Passung oder Oberflächengüte unterstützen.
Der Abtrag ist gering. Die Vorbearbeitung muss deshalb schon nahe am Ziel liegen. Kornart, Korngröße, Läppmittel, Druck, Bewegung und Läppwerkzeugzustand bestimmen das Ergebnis. Auch Sauberkeit ist ein zentraler Prozessparameter: Ein grobes Fremdkorn kann eine feine Fläche zerkratzen.
Läppen und Polieren sind nicht gleichbedeutend. Eine glänzende Oberfläche beweist allein keine genaue Form. Bei speziellen Diamantläppverfahren können sich Körner in die Läppplatte einbetten. Der Vergleich hier beschreibt das konventionelle Läppen mit losem Korn.
Vergleich
Honen
Läppen
Korn
Gebunden im Werkzeug
Lose zwischen den Flächen
Typische Formaufgabe
Häufig präzise Bohrung
Häufig präzise Ebenen/Passflächen
Abtrag
Feinbearbeitung
Meist sehr geringer Feinabtrag
Wichtiger Punkt
Werkzeugführung und Oberflächenfunktion
Sauberkeit und Zustand der Läppfläche
Aus der Praxis
Eine Dichtfläche wird nach geeigneter Vorbearbeitung geläppt, damit die spezifizierte Ebenheit und Oberfläche erreicht werden. Danach müssen Läppmittelreste sorgfältig entfernt und die Merkmale geprüft werden.
Typischer Fehler
Werkzeuge oder Tücher verschiedener Korngrößen unkontrolliert mischen. Grobe Partikel können den feinen Bearbeitungsschritt zunichtemachen.
Jetzt du
Kann Läppen einen großen Maßfehler wirtschaftlich korrigieren?
Lösung mit Erklärung
In der Regel ist dafür ein geeigneter Vorbearbeitungsschritt erforderlich. Läppen ist ein Feinbearbeitungsprozess mit kleinem Abtrag, kein Ersatz für grobes Zerspanen.