Ein Innenmaß finden
Bezug wählen, Messkontakte ausrichten und den Umkehrpunkt erkennen.
Bohrung untersuchen →Warum verändert Kippen das Innenmaß? Was sagt der Zeigerausschlag einer Messuhr? Und wann reicht eine Gut-/Ausschussprüfung? Erkunde drei Messaufgaben, vergleiche die Befunde und begründe deine Entscheidung.
Bezug wählen, Messkontakte ausrichten und den Umkehrpunkt erkennen.
Bohrung untersuchen →Messuhr nullen, Werte merken und Minimum mit Maximum vergleichen.
Messreihe aufnehmen →Beide Lehrenseiten verwenden und einen Grenzfall bewusst offenlassen.
Lehrdorn ausprobieren →Ein Innenmessgerät erfasst den Abstand zwischen inneren Flächen. Bei einer vergleichenden Zweipunktmessung stellst du zuerst einen bekannten Bezug ein, etwa mit einem passenden Einstellring. Erst danach wird die Abweichung am Werkstück sinnvoll interpretierbar.
Im Beispiel: Bezug 20,000 mm, richtig ausgerichtete Anzeige +0,012 mm. Das ergibt 20,012 mm. Die Vorzeichenrichtung wird am realen Gerät geprüft; hier bedeutet Plus ausdrücklich einen größeren Kontaktabstand.
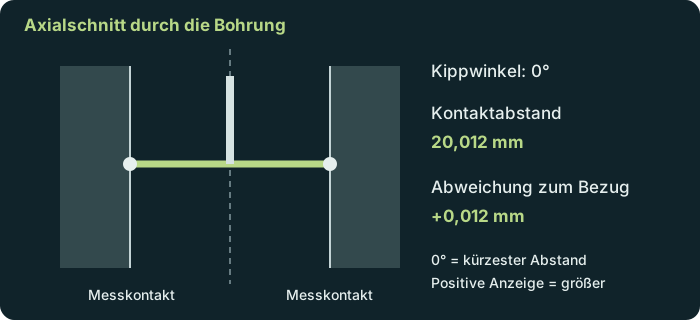
Wird der Abstand bei schräger Lage länger oder kürzer? Probiere −5°, 0° und +5°. Suche die Stelle, an der die Anzeige ihre Bewegungsrichtung wechselt.
Eigener Prinzipquerschnitt einer zylindrischen Bohrung; Kontaktabstand und Ausrichtung sind schematisch. Auf kleinen Bildschirmen kannst du die Zeichnung seitlich verschieben.
Bei 0° beträgt der Kontaktabstand 20,012 mm und die Abweichung zum Bezug 20,000 mm ist +0,012 mm. Axiales Kippen vergrößert den Abstand.
Das Modell betrachtet zwei ideale Kontakte im Axialschnitt einer zylindrischen Bohrung. Der Abstand ist D / cos(α). Bei 0° ist er gleich D; bei positiver oder negativer Schräglage wird er größer. Der kleinste Abstand ist hier der Umkehrpunkt.
Das gilt für die gezeigte axiale Kippbewegung. Eine seitlich versetzte Sehne im Kreisquerschnitt wäre dagegen kürzer als der Durchmesser. Zentrieren und axial ausrichten sind unterschiedliche Aufgaben. Die reale Zeigerrichtung hängt von der Mechanik des Geräts ab. Kontaktform, Führungsbrücke, Messkraft, Temperatur und Messunsicherheit sind hier nicht berechnet.
Eine Bohrung kann über die Tiefe oder zwischen Winkellagen unterschiedliche Maße haben. Beispiel: oben 20,012 / 20,024 mm, unten 20,008 / 20,020 mm in zwei Richtungen. Das ist ein Anlass, Messbedingungen und mögliche Formabweichungen gezielt zu untersuchen. Vier Werte beweisen noch keine vollständige Rundheits- oder Zylindrizitätsaussage.
Merke: Ein passender Einzelwert beschreibt nicht automatisch die ganze Bohrung.
Die Messuhr selbst bedienen: nullen, Welle drehen, Messreihe, Rundlauf und Parallelität – Messen & Prüfen · Rookie bis Profi →
Eine Messuhr zeigt kleine Wege ihres Messbolzens an. Für eine Vergleichsmessung spannst du sie stabil auf, richtest den Bolzen zur Messbewegung aus, sorgst für passenden Messkontakt und stellst am Bezug Null ein. Der spätere Ausschlag beschreibt die Änderung gegenüber diesem Zustand.
Bei der Rundlaufprüfung beobachtest du die Anzeige während einer vollständigen langsamen Umdrehung in der vorgesehenen Aufspannung. Die Differenz aus höchstem und niedrigstem Wert ist die Anzeigespanne. Aufspannung, Bezug, Messrichtung und Oberfläche beeinflussen den Befund; die Spanne allein verrät nicht eindeutig dessen Ursache.
Hier ausprobieren: Acht fest vorgegebene Winkellagen bilden eine kleine Lernmessreihe. Merke jeden Wert. Nulle die Anzeige anschließend an einer anderen Lage: Die Einzelwerte ändern sich, ihre Spanne bleibt gleich. Die Darstellung hat 0,01 mm je Teilstrich und 1 mm pro Zeigerumdrehung.
Nullbezug: 0,00 mm gegenüber dem ursprünglichen Bezug. Gemerkte Rohwerte bleiben beim Nullen erhalten und werden auf den neuen Bezug umgerechnet.
| Winkellage | Anzeige |
|---|---|
| Die interaktive Messreihe benötigt JavaScript. Die Ausgangswerte stehen darunter. | |
Minimum −0,02 mm und Maximum +0,04 mm ergeben bei vollständiger Lernmessreihe 0,06 mm Anzeigespanne.
Winkellagen 0°, 45°, 90°, 135°, 180°, 225°, 270°, 315°: +0,01; +0,03; +0,04; +0,03; +0,01; −0,01; −0,02; −0,01 mm.
Spanne = Maximum − Minimum = 0,04 − (−0,02) = 0,06 mm. Nach Nullen bei +0,04 mm liegen die Werte zwischen 0,00 und −0,06 mm. Die Spanne bleibt 0,06 mm.
Bei einem bekannten Maßbezug von beispielsweise 10,000 mm und einer passend eingerichteten, gleichgerichteten Anzeige von +0,030 mm ergibt sich 10,030 mm. Ohne diese Zuordnung ist der Zeigerausschlag allein kein absolutes Maß.
Die acht Anzeigen sind eigene vorgegebene Lernwerte, keine berechnete Wellenform. Der Messbolzen bewegt sich stark vergrößert. Zwischen den Winkellagen werden keine unbekannten Oberflächenwerte ergänzt. In der realen Prüfung muss die gesamte geforderte Umdrehung beobachtet werden; acht Stichproben können Zwischenextreme übersehen.
Feste Aufspannung, passende Vorspannung, Messrichtung, Gerätezustand und Prüfvorgabe gehören zur Anwendung. Die gezeigte Teilung ist keine garantierte Messunsicherheit. Die ruhigen Einzelschritte starten keine automatische Bewegung.
Eine Änderung der radialen Anzeige ist nicht ohne Kenntnis des Messaufbaus eine Durchmesseränderung. Auch Rundlauf, Rundheit, Exzentrizität und Durchmesser sind unterschiedliche Merkmale. Prüfe zuerst, was die Zeichnung verlangt und worauf sich die Anzeige bezieht.
Ein glatter Grenzlehrdorn prüft eine Bohrung mit zwei Seiten. Die Gutseite muss den vorgesehenen Prüfbereich ohne Gewalt passieren. Die Ausschussseite darf nach der passenden Prüfvorgabe nicht eintreten. Erst beide Befunde zusammen erlauben die vorgesehene Grenzentscheidung. Die Lehre zeigt keinen genauen Durchmesser an.
Eigene Lernvorgabe: Eine ideale zylindrische Bohrung soll zwischen 20,000 und 20,030 mm liegen. Die vereinfachten Modellseiten tragen diese beiden Vergleichsmaße. Das sind keine fertigungsgerechten Lehrenmaße: Lehrenherstellungstoleranzen, Verschleißgrenzen und reale Prüfbedingungen sind nicht abgebildet.
Gutseite: Noch nicht geprüft.
Ausschussseite: Noch nicht geprüft.
Prüfe beide Seiten, bevor du entscheidest.
Bei exakt gleichen idealen Durchmessern lässt sich das reale Einführverhalten hier nicht entscheiden. Die Grenzen der Zeichnung sind nicht automatisch die tatsächlichen Maße einer gefertigten Lehre. Deshalb bleibt der Befund an den beiden Gleichheitsfällen im Modell offen.
Für Bohrungen kommen glatte Lehrdorne infrage, für Außenmaße je nach Prüfaufgabe beispielsweise Grenzrachenlehren oder Lehrringe. Gewindelehren prüfen andere Merkmale und haben eigene Anwendungsregeln. Die Regeln für den glatten Lehrdorn hier lassen sich nicht pauschal auf Gewinde übertragen.
Auch eine zu große Bohrung lässt die Gutseite passieren. Deshalb ist zusätzlich die Ausschussseite nötig. Selbst ein vollständiger positiver Lehrenbefund sagt noch nichts über ungeprüfte Merkmale wie Oberfläche, Lage oder Werkstoff aus.
Die interaktive Runde benötigt JavaScript. Alle Aufgaben mit Hilfen und Lösungen findest du in der Lesefassung.
Zwölf neue Aufgaben mit Hinweis, Lösung und Erklärung. Die interaktive Runde prüft deine Antwort zuerst.
Einstellbezug 20,000 mm; axiale Kippung 0 Grad; Abweichung +0,012 mm.
Hinweis: Addiere die vorzeichenrichtige Abweichung zum bekannten Bezug.
Lösung: 20,012 mm
20,000 + 0,012 = 20,012 mm. Erst Bezug und vereinbarte Anzeigerichtung machen aus der Abweichung ein zugeordnetes Innenmaß.
Passendes Lernkapitel →Hinweis: Vergleiche die schräge Strecke mit dem direkten Abstand zwischen den Wänden.
Lösung: Weil der schräge Weg zwischen den gegenüberliegenden Wänden länger ist; bei richtiger axialer Ausrichtung ist er am kürzesten.
Im gezeigten Axialmodell gilt Abstand = D / cos(α). Bei 0° ist der Abstand D. Eine seitlich versetzte Sehne im Kreisquerschnitt ist ein anderer Fall; Zentrieren und axiales Ausrichten nicht verwechseln.
Passendes Lernkapitel →Hinweis: Ein Unterschied ist zunächst ein Befund. Prüfe die Methode und weitere Messlagen.
Lösung: Messbedingungen kontrollieren, Tiefe und Winkellage dokumentieren und mögliche Formabweichungen gezielt untersuchen.
Ausrichtung, Bezug und Kontakt können Messwerte beeinflussen. Wiederholbare Unterschiede können auch auf die Form des Werkstücks hinweisen. Einzelwerte beweisen noch keine vollständige Rundheits- oder Zylindrizitätsaussage.
Passendes Lernkapitel →Hinweis: Ziehe 0,020 mm vom Bezug ab; das Minuszeichen gehört zur Abweichung.
Lösung: 19,99 mm
20,010 − 0,020 = 19,990 mm. Ein negatives Vergleichsergebnis ist eine Lage unter dem Bezugsmaß und kein negativer Bohrungsdurchmesser.
Passendes Lernkapitel →Hinweis: Der absolute Maßbezug kommt zur angezeigten Änderung hinzu.
Lösung: 10,03 mm
10,000 + 0,030 = 10,030 mm. Ohne bekannten Maßbezug und passende Messrichtung wäre der Ausschlag allein kein absolutes Bauteilmaß.
Passendes Lernkapitel →Hinweis: Spanne = Maximum minus Minimum. Das Minimum ist hier negativ.
Lösung: 0,06 mm
0,04 − (−0,02) = 0,06 mm. Beide Extremwerte gehören zur Spanne. Ein einzelner Ausschlag von 0,04 mm beschreibt sie nicht vollständig.
Passendes Lernkapitel →Hinweis: Subtrahiere denselben Nullversatz von beiden Extremwerten.
Lösung: Die Spanne bleibt gleich, weil sich alle Werte um denselben Betrag verschieben.
Nach Nullen bei +0,04 mm liegt das Maximum bei 0,00 mm und das Minimum bei −0,06 mm. Ihre Differenz bleibt 0,06 mm. Nullen beseitigt keine Abweichung am Werkstück.
Passendes Lernkapitel →Hinweis: Zwischen zwei Stichproben kann die Oberfläche anders verlaufen.
Lösung: Nein. Die geforderte vollständige Umdrehung und der Prüfaufbau müssen berücksichtigt werden; Zwischenextreme können fehlen.
Das Lernmodell enthält genau acht vorgegebene Werte. Eine reale Rundlaufprüfung darf unbekannte Zwischenlagen nicht als geprüft behandeln. Die Anzeigespanne lässt sich nur für den tatsächlich erfassten Verlauf angeben.
Passendes Lernkapitel →Hinweis: Die Lehre prüft eine Grenzbedingung, keinen vollständigen Messwert und nicht alle Merkmale.
Lösung: Die vorgesehene Grenzprüfung ist erfüllt; ein genauer Zahlenwert und ungeprüfte Merkmale bleiben offen.
Erst beide Befunde zusammen passen zur Gut-/Ausschussprüfung. Voraussetzung sind eine passende überprüfte Lehre und korrekte Anwendung. Weitere Anforderungen werden getrennt geprüft.
Passendes Lernkapitel →Hinweis: Denke an eine deutlich zu große Öffnung.
Lösung: Auch eine zu große Bohrung lässt die Gutseite passieren; die Ausschussseite muss zusätzlich geprüft werden.
Die Gutseite allein schließt ein Übermaß der Bohrung nicht aus. Im Beispiel geht auch die Ausschussseite hinein: Die Modellprüfung ist nicht erfüllt.
Passendes Lernkapitel →Hinweis: Gleiche ideale Zahlen beschreiben noch nicht Reibung, Form und tatsächliche Lehrenmaße.
Lösung: Die Entscheidung bleibt im Modell offen; reale Lehrenmaße, Verschleiß und Prüfbedingungen sind zu berücksichtigen.
Die hier gewählten Grenzwerte sind keine fertigungsgerechten Lehrenmaße. Das Lernmodell entscheidet Gleichheit deshalb nicht als sicher bestanden oder sicher abgelehnt. Gewalt ersetzt keine korrekte Prüfung.
Passendes Lernkapitel →Hinweis: Gut/Schlecht liefert noch keine Größe der Maßabweichung.
Lösung: Nein. Dafür ist ein geeignetes messendes Verfahren mit Bezug, passenden Messlagen und bewerteter Messunsicherheit nötig.
Grenzlehren sind für definierte Prüfentscheidungen nützlich. Einen Zahlenwert gewinnt man mit einem geeigneten Messverfahren; Messaufgabe und Eignung bestimmen die Auswahl.
Passendes Lernkapitel →Die drei interaktiven Vertiefungen auf dieser Seite ergänzen die bisherigen PDF-Grundlagen online.